


ড্রিলিং এবং ট্যাপিং কম্পাউন্ড মেশিন
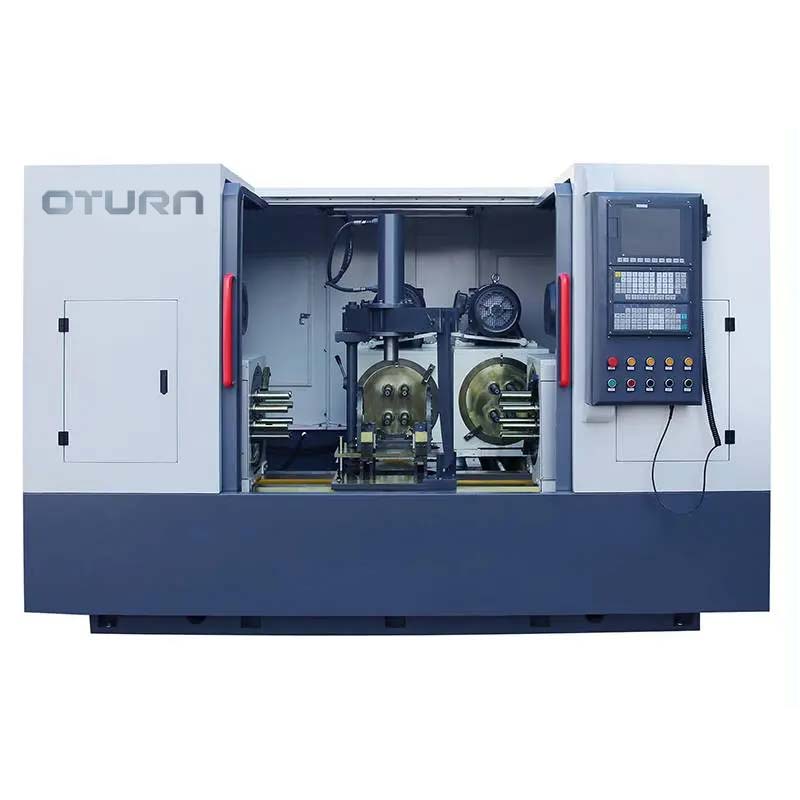
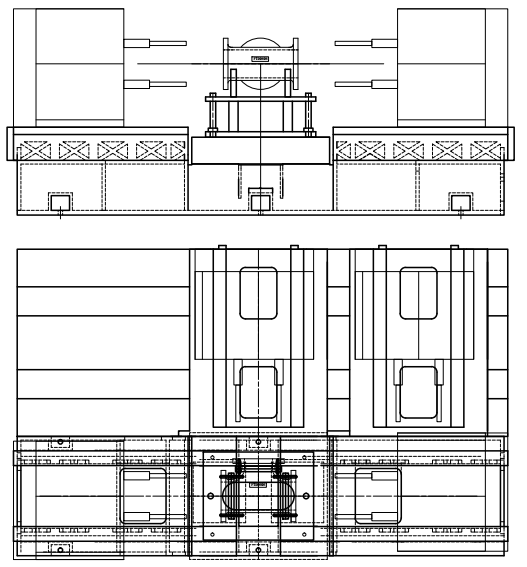
এই মেশিন টুলটি একটি হরাইজন্টাল সিএনসি তিন-পার্শ্বীয় ড্রিলিং ও ট্যাপিং সমন্বিত মেশিন টুল। এর বাম ও ডান হেড দুটি হাইড্রোলিক মোবাইল স্লাইডিং টেবিল এবং গিয়ার বক্স দ্বারা গঠিত; তৃতীয় পৃষ্ঠটি সিএনসি মোবাইল স্লাইডিং টেবিল এবং গিয়ার বক্স দ্বারা গঠিত (দুটি গ্রুপে বিভক্ত: ড্রিলিং এবং ট্যাপিং)। মাঝের অংশটি ওয়ার্কবেঞ্চ, হাইড্রোলিক ফিক্সচার এবং অন্যান্য যন্ত্রাংশ দ্বারা গঠিত এবং এতে স্বাধীন ইলেকট্রিক্যাল ক্যাবিনেট, হাইড্রোলিক স্টেশন ও কেন্দ্রীভূত লুব্রিকেশন ডিভাইস সংযুক্ত রয়েছে। ওয়ার্কপিসটি হাতে তুলে হাইড্রোলিকভাবে আটকানো হয়। বিস্তারিত জানতে মেকানিজমের নকশা দেখুন।
ওয়ার্কপিস প্রক্রিয়াকরণের আদর্শ প্রক্রিয়া:
① মেশিন টুলটি একটি পজিশনিং প্রক্রিয়া, যেখানে একবারে একটি করে অংশ স্থাপন করা হয় এবং এর জন্য পূর্ববর্তী প্রক্রিয়ায় ইনস্টলেশন পজিশনিং রেফারেন্স হিসাবে একটি রেফারেন্স সারফেস ব্যবহার করার প্রয়োজন হয়।
২ আদর্শ প্রক্রিয়াটি হলো: ওয়ার্কপিস পরিষ্কার করা-প্রক্রিয়াজাত করার জন্য ওয়ার্কপিসটিকে টুলিং-এ রাখা-ওয়ার্কপিসটিকে হাইড্রোলিকভাবে আটকানো, তিনটি ওয়ার্ক স্লাইড সেট দ্রুত সামনে এগিয়ে যেতে ও কাজ করতে পারে, এবং তিনটি সেটকে একযোগে বা ধাপে ধাপে প্রক্রিয়াজাত করা যায়, এবং তিনটি স্লাইড সেট দ্রুত মূল অবস্থানে ফিরে আসে-মাঝের মুখের ট্যাপিং স্লাইডটি অবস্থানে চলে যায় এবং ট্যাপিং প্রক্রিয়াজাত করা হয়। প্রক্রিয়াজাতকরণের পরে, ট্যাপিং স্লাইডটি মূল অবস্থানে ফিরে আসে-হাইড্রোলিক রিলিজ-ম্যানুয়ালি লোডিং এবং আনলোডিং-পরবর্তী চক্রে প্রবেশ করে।
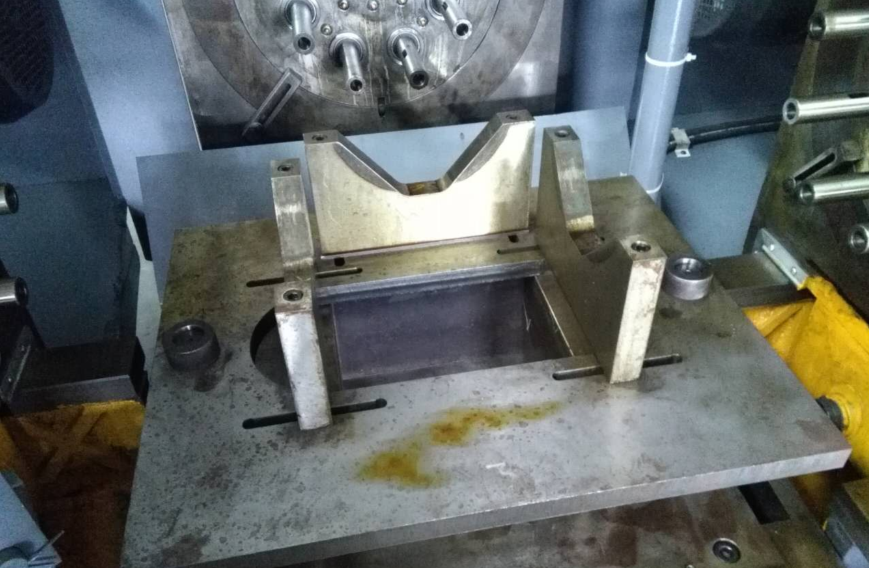
টুলিংটি ভালভ বডি ব্ল্যাঙ্কের বাইরের বৃত্তাকার অবস্থান পদ্ধতি গ্রহণ করে এবং ওয়ার্কপিসের উপরের অংশে থাকা হাইড্রোলিক সিলিন্ডারটি ওয়ার্কপিসটিকে চাপ দেয়।
আবেদন
এই মেশিনটি প্রধানত ভালভ, পাম্প বডি, গাড়ির যন্ত্রাংশ, নির্মাণ যন্ত্রপাতির যন্ত্রাংশ ইত্যাদি প্রক্রিয়াকরণে ব্যবহৃত হয়। এটি বিভিন্ন প্রক্রিয়ায় কাজ করতে পারে, যেমন—প্রান্তের ছিদ্র, মধ্যবর্তী ছিদ্র, বোর-হোল এবং গোলক। এটি হুয়াডিয়ান পিএলসি কন্ট্রোলারের সাথে কাজ করে এবং এর মাধ্যমে স্বয়ংক্রিয়তা, উচ্চ নির্ভুলতা, বহুবিধ বৈচিত্র্য ও ব্যাপক উৎপাদন সম্ভব।
প্রধান বৈশিষ্ট্য
(1) এই মেশিনটি হুয়াডিয়ান পিএলসি কন্ট্রোলার দ্বারা চালিত হয়, এটি অনেক প্রক্রিয়া সম্পন্ন করতে পারে, যেমন, প্রান্তের ছিদ্র, মধ্যবর্তী ছিদ্র, বোর-হোল এবং গোলক। এর সিএনসি কন্ট্রোলারের ভালো সামঞ্জস্যতা, শক্তিশালী কার্যকারিতা এবং সহজ পরিচালনা রয়েছে।
(2) ফিড স্লাইডিং টেবিলের গাইডওয়ে উচ্চ মানের গ্রে কাস্ট আয়রন দিয়ে তৈরি, যা তিনবার রাফ কাস্টিং, টেম্পারিং এবং এজিং ট্রিটমেন্টের মাধ্যমে অবশিষ্ট অভ্যন্তরীণ চাপ সম্পূর্ণরূপে দূর করে। গাইডওয়ের পৃষ্ঠে সুপার অডিও কোয়েনচিং করা হয় এবং এর কঠোরতা HRC55 পর্যন্ত হয়। উচ্চ নির্ভুল গাইডওয়ে গ্রাইন্ডিং প্রক্রিয়াকরণের মাধ্যমে এর সঠিকতা, দৃঢ়তা এবং স্থিতিশীলতা নিশ্চিত করা হয়।
(3) ট্রান্সমিশন অংশে ফাঁক দূর করার জন্য নির্ভুল বল স্ক্রু এবং ইন্টারপোলেশন ব্যবহার করা হয়, যা মেশিনের ড্রাইভকে স্থিতিশীল রাখে।
(4) পাওয়ার হেডটিতে শক্তিশালী মোটর সহ তিন-পর্যায়ের ম্যানুয়াল গতি পরিবর্তনের ব্যবস্থা রয়েছে, যা কম গতিতে উচ্চ টর্ক অর্জন করে, ভারী কাটিং লোড সহ্য করতে পারে এবং প্রক্রিয়াকরণের দক্ষতা উন্নত করে।
(5) কাজের সরঞ্জামটি হাইড্রোলিক চাপ-স্বয়ংক্রিয় ক্ল্যাম্পিং পদ্ধতি ব্যবহার করে, যা দক্ষতা বৃদ্ধি করে এবং শ্রমের তীব্রতা হ্রাস করে।
(6) মেশিনটিতে কেন্দ্রীভূত তৈলাক্তকরণ ব্যবস্থা ব্যবহার করা হয়েছে, যা প্রতিটি চলমান অংশের সম্পূর্ণ তৈলাক্তকরণ নিশ্চিত করে এবং এর ফলে মেশিন টুলসের পরিষেবা জীবন উন্নত হয়।
প্রাথমিক কাঠামো
আমাদের মেশিনটি প্রধানত বডি, পাওয়ার হেড, সিএনসি ফিড স্লাইডিং টেবিল ও ওয়ার্কিং ইকুইপমেন্ট দিয়ে গঠিত এবং এতে একটি স্বাধীন ইলেকট্রিক ক্যাবিনেট, একটি হাইড্রোলিক স্টেশন, একটি সেন্ট্রালাইজড লুব্রিকেটিং ডিভাইস, একটি কুলিং অটোমেটিক চিপ রিমুভ ডিভাইস এবং একটি হাই প্রোটেকশন ডিভাইস সংযুক্ত রয়েছে।
(1) দেহ
যন্ত্রটির বডি উচ্চ মানের ইন্টিগ্রেটেড কাস্টিং পদ্ধতিতে তৈরি, যা তিনবার ম্যানুয়াল টেম্পারিং এবং এজিং ট্রিটমেন্টের মাধ্যমে প্রস্তুত করা হয়েছে। গাইডওয়ের পৃষ্ঠতল সুপার অডিও কোয়েনচিং দ্বারা প্রক্রিয়াজাত করা হয়েছে এবং এর গঠন যুক্তিসঙ্গত, যা মেশিনের দৃঢ়তা, নির্ভুলতা এবং স্থিতিশীলতা নিশ্চিত করে।
(2) পাওয়ার হেড
পাওয়ার হেডের বডিটি উৎকৃষ্ট মানের কাস্টিং দিয়ে তৈরি, স্পিন্ডলটি 20GrMnTAi উপাদান দিয়ে নির্মিত এবং এতে ফোর্জিং, টেম্পারিং, কার্বুরাইজিং ও কোয়েনচিং প্রক্রিয়ার পাশাপাশি বাইরে ও ভেতরে উচ্চ নির্ভুলতার গ্রাইন্ডিং করা হয়েছে। স্পিন্ডলের দৃঢ়তা এবং নির্ভুলতা নিশ্চিত করার জন্য বিয়ারিং হিসেবে NN30 সিরিজের উচ্চ নির্ভুলতার ডাবল রো সিলিন্ড্রিক্যাল রোলার বিয়ারিং ব্যবহার করা হয়েছে।
(3) ফিক্সচার
ফিক্সচারটি ওয়ার্কপিসের জন্য বিশেষভাবে ডিজাইন করা হয়েছে। ওয়ার্কপিসের নির্ভরযোগ্য পজিশনিং নিশ্চিত করার জন্য পজিশনিং ব্লক এবং পজিশনিং পিন কোয়েনচ করা হয়। প্রক্রিয়াকরণের দক্ষতা বাড়াতে এবং শ্রমের তীব্রতা কমাতে ওয়ার্কপিসটি হাইড্রোলিকভাবে ক্ল্যাম্প করা হয়।
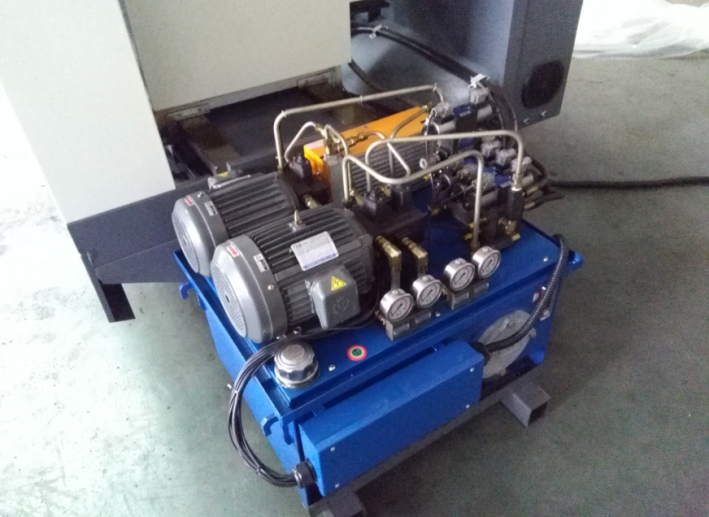
হাইড্রোলিক চাপ সরঞ্জাম
হাইড্রোলিক স্টেশনটিতে স্বতন্ত্র সুপারপজিশন ভালভ ব্যবহার করা হয়েছে, যা একটি উচ্চ মানের ইলেক্ট্রোম্যাগনেটিক ভালভ, একটি প্রেশার রেগুলেটর ভালভ, একটি থ্রটল ভালভ এবং একটি ডাবল ভেইন পাম্প দ্বারা গঠিত। এবং এটিতে একটি এয়ার কুলিং ডিভাইস যুক্ত করা হয়েছে, যা চালু থাকা অবস্থায় হাইড্রোলিক স্টেশনটির তেলের তাপমাত্রা স্বাভাবিক রাখতে সাহায্য করে।
বৈদ্যুতিক ক্যাবিনেট
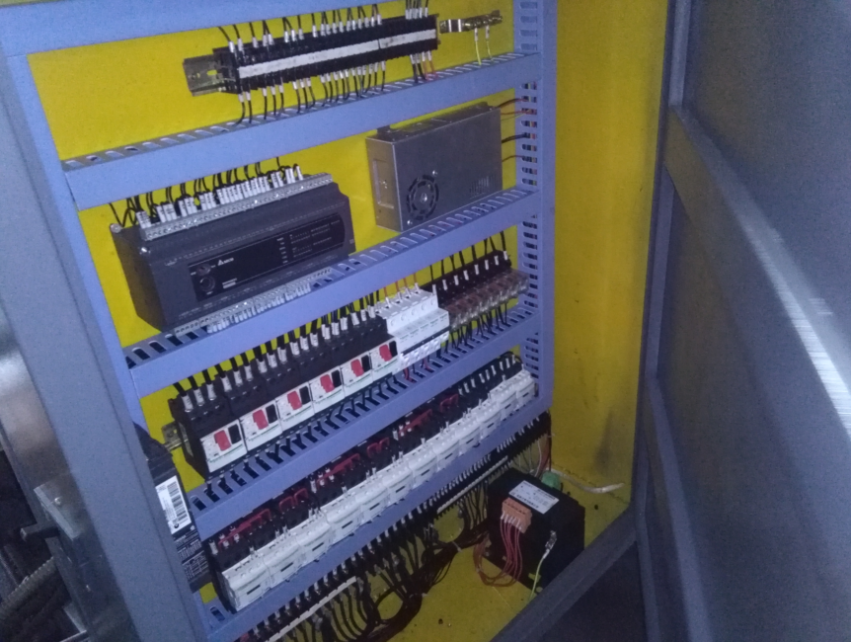
ইলেকট্রিক্যাল ক্যাবিনেটটি স্বতন্ত্র এবং আবদ্ধ। এতে সিএনসি কন্ট্রোলার, ইনভার্টার এবং বৈদ্যুতিক যন্ত্রাংশ স্থাপন করা আছে। এছাড়াও, মেশিনের বৈদ্যুতিক যন্ত্রাংশগুলো যাতে সঠিকভাবে কাজ করে এবং কোনো ধূলোবালি না জমে, তা নিশ্চিত করার জন্য একটি এয়ার কুলিং ডিভাইসও স্থাপন করা হয়েছে।
- প্রধান পরামিতি:
সর্বোচ্চ ড্রিলিং ব্যাস (মিমি)
৬-১২
কাজের টেবিল (মিমি)
৩৬০×৪০০
বাম/ডান দিকে চলাচল (মিমি)
৪৮০
উল্লম্ব ভ্রমণ (মিমি)
২২০
ড্রিলিং স্পিন্ডল গতি
৫৮০
ভ্রমণ (মিমি)
২৩০
স্পিন্ডলের টেপার ছিদ্র (প্রযোজ্য নয়)
৭:২৪
মোটরের ক্ষমতা (কিলোওয়াট)
২.২
ট্যাপিং স্পিন্ডল গতি (মিমি/মিনিট)
২৫৬
অনুভূমিক ভ্রমণ (মিমি)
৩০০
স্পিন্ডলের টেপার ছিদ্র (প্রযোজ্য নয়)
৭:২৪
সর্বোচ্চ ট্যাপিং (মিমি)
৮-এম১৪
হাইড্রোলিক স্টেশন মোটর (কিলোওয়াট)
১.৫
পণ্যের বিভাগ
-

ভিসি সিরিজ উচ্চ দৃঢ়তা সম্পন্ন সিএনসি মেশিনিং সেন্টার...
-

এইচপি সিরিজ হরাইজন্টাল মুভিং কলাম লিনিয়ার গাইড...
-

এইচটি সিরিজ হরাইজন্টাল মুভিং কলাম লিনিয়ার গাইড...
-

ভিএস সিরিজ ফোর-ট্র্যাক হেভি ডিউটি সিএনসি মেশিনিং সি...
-

উচ্চ দৃঢ়তা সম্পন্ন ভি সিরিজ সিএনসি মেশিনিং সেন্টার
-

এক্স সিরিজ ডাবল কলাম সিএনসি মেশিনিং সেন্টার
-

অনুভূমিক ৫-অক্ষ সিএনসি মেশিনিং সেন্টার TKG1600
-

সিএনসি ভার্টিকাল টার্নিং এবং মিলিং কম্পোজিট সেন্ট...
-

উচ্চ গতির সিএনসি মেশিনিং সেন্টার জিএম সিরিজ
-

উচ্চ গতির সিএনসি মিলিং জিটি সিরিজ
-

ডুয়াল-স্পিন্ডল সিএনসি লেদ SK32
-

চাকার জন্য সিএনসি ভার্টিকাল মেশিনিং সেন্টার RFTV510...