


দ্যবিশেষ ভালভ মেশিনএটি প্রধানত ভালভ (বাটারফ্লাই ভালভ/গেট ভালভ/বল ভালভ/গ্লোব ভালভ, ইত্যাদি), পাম্প বডি, গাড়ির যন্ত্রাংশ, নির্মাণ যন্ত্রপাতির যন্ত্রাংশ ইত্যাদি প্রক্রিয়াকরণে ব্যবহৃত হয়।
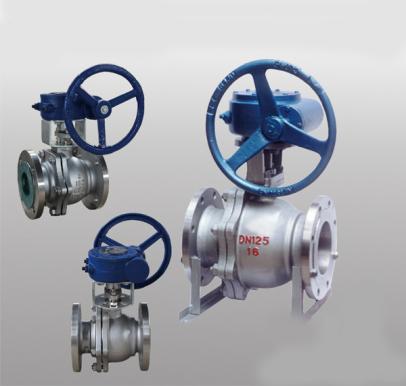
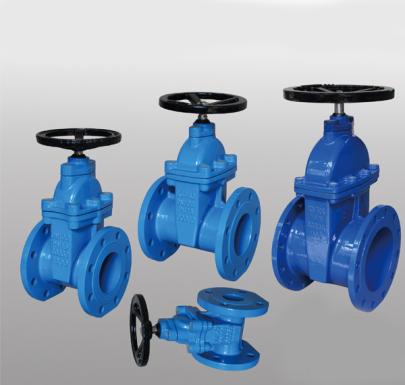
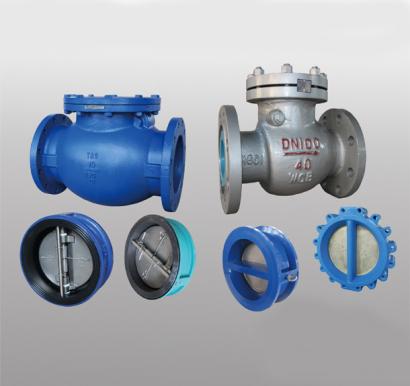
এটি বিভিন্ন ধরণের প্রক্রিয়াকরণে কাজ করে, যেমন: প্রান্ততল, বাইরের বৃত্ত, সম্মুখ কিনারা, ভেতরের ছিদ্র, খাঁজ কাটা, স্ক্রু থ্রেড, বোর-হোল এবং গোলক। এর মাধ্যমে স্বয়ংক্রিয়তা, উচ্চ নির্ভুলতা, বহুবিধ ব্যবহার এবং ব্যাপক উৎপাদন সম্ভব। এটি ভালভ শিল্পে ব্যাপকভাবে ব্যবহৃত হয়।
সম্পর্কেভালভ শিল্প
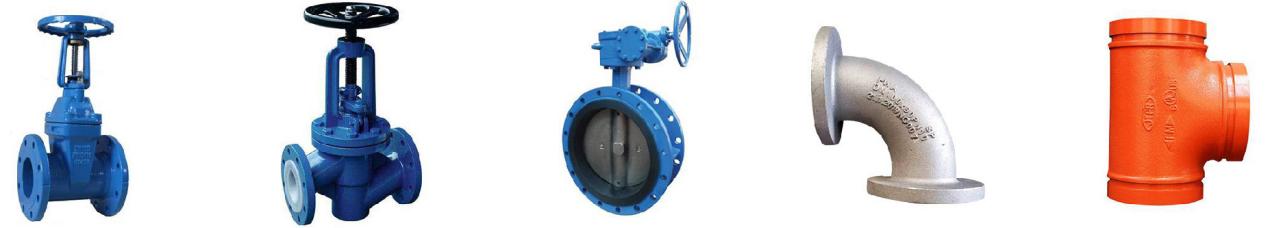
ভালভ হলো পাইপলাইনের একটি আনুষঙ্গিক যন্ত্রাংশ যা পাইপলাইন খোলা ও বন্ধ করতে, প্রবাহ নিয়ন্ত্রণ করতে এবং পরিবাহিত মাধ্যমের প্যারামিটার (তাপমাত্রা, চাপ এবং প্রবাহ) সমন্বয় ও নিয়ন্ত্রণ করতে ব্যবহৃত হয়। এর কার্যকারিতা অনুসারে, একে শাট-অফ ভালভ,চেক ভালভ, নিয়ন্ত্রক ভালভ, ইত্যাদি।
ভালভ হলো তরল পরিবহন ব্যবস্থার একটি নিয়ন্ত্রণ উপাদান। এর কাজগুলো হলো প্রবাহ বন্ধ করা, নিয়ন্ত্রণ করা, গতিপথ পরিবর্তন করা, বিপরীত প্রবাহ প্রতিরোধ করা, স্থিতিশীল রাখা, প্রবাহ পরিবর্তন বা উপচে পড়া এবং চাপ কমানো। তরল নিয়ন্ত্রণ ব্যবস্থায় ব্যবহৃত ভালভগুলোর, সবচেয়ে সরল শাট-অফ ভালভ থেকে শুরু করে অত্যন্ত জটিল স্বয়ংক্রিয় নিয়ন্ত্রণ ব্যবস্থায় ব্যবহৃত বিভিন্ন ধরনের ভালভ পর্যন্ত, ব্যাপক প্রকারভেদ ও বৈশিষ্ট্য রয়েছে।
ভালভ বিভিন্ন ক্ষেত্রে ব্যাপকভাবে ব্যবহৃত হয়। প্রধানত পেট্রোলিয়াম, ধাতুবিদ্যা, বিদ্যুৎ, জল সংরক্ষণ, নগর নির্মাণ, অগ্নিনির্বাপণ, যন্ত্রপাতি, কয়লা, খাদ্য ইত্যাদি ক্ষেত্রে।
প্রাপ্যতা
এর সুবিধাগুলো কী কী?বিশেষ ভালভ মেশিনভালভ শিল্পে
√ড্রিলিং বহু-অক্ষীয় ধরনের হওয়ায় এর কার্যকারিতা কয়েকগুণ বৃদ্ধি পেয়েছে।
√মানসম্মতকরণ এবং উচ্চ দক্ষতা অর্জনের জন্য প্রক্রিয়াকরণের সময় একই সাথে দুই বা তিনটি হেডের মাধ্যমে কাজ সম্পন্ন করা হয়।পাম্প পাইপ ভালভ প্রক্রিয়াকরণ.
√একচেটিয়া পেটেন্টকৃত সংখ্যাসূচক নিয়ন্ত্রণ ব্যবস্থা, সম্পূর্ণ স্বয়ংক্রিয় পরিচালনা।
আমাদের প্রস্তাবিত বিশেষ ভালভ মেশিন
আমাদের সুপারিশমৃতবিশেষ ভালভ মেশিন
১. মেশিনের কাঠামো
মেশিনের কাঠামোটি সম্পূর্ণভাবে উচ্চ-মানের ধূসর লোহার ঢালাই দিয়ে তৈরি এবং অবশিষ্ট পীড়ন সম্পূর্ণরূপে দূর করার জন্য এতে রাফ মেশিনিং, ফিনিশিং এবং তিনটি টেম্পারিং এজিং ট্রিটমেন্ট করা হয়েছে। গাইড রেলের পৃষ্ঠতল
মেশিন টুলের নির্ভুলতা, দৃঢ়তা এবং স্থিতিশীলতা নিশ্চিত করার জন্য এতে সুপার-অডিও ফ্রিকোয়েন্সি কোয়েনচিং ট্রিটমেন্ট এবং উচ্চ-নির্ভুল গাইড রেল গ্রাইন্ডিং প্রক্রিয়া করা হয়। √
২. বিশেষ ভালভ মেশিন
হেড বক্স
হেড বক্সটি উচ্চ-মানের কাস্টিং দিয়ে তৈরি, এবং প্রধান শ্যাফটটি 20GrMnTAi দিয়ে তৈরি, যেটিকে একটি উচ্চ-নির্ভুল অভ্যন্তরীণ এবং বাহ্যিক সিলিন্ড্রিক্যাল গ্রাইন্ডার দ্বারা ফোর্জিং, কোয়েনচিং ও টেম্পারিং, কার্বুরাইজিং ও কোয়েনচিং করা হয়েছে।
স্পিন্ডলের দৃঢ়তা ও নির্ভুলতা নিশ্চিত করার জন্য বিয়ারিংটিতে উচ্চ-নির্ভুল দ্বি-সারি নলাকার রোলার বিয়ারিং ব্যবহার করা হয়েছে। কম গতি অর্জনের জন্য প্রধান শ্যাফ্টে একটি উচ্চ-ক্ষমতাসম্পন্ন মোটরের সাহায্যে তিন-পর্যায়ের গতি পরিবর্তন ব্যবস্থা গ্রহণ করা হয়েছে।
উচ্চ টর্ক, ভারী কাটিং লোড সহ্য করতে পারে, প্রক্রিয়াকরণের দক্ষতা বৃদ্ধি করে। √
৭. কেন্দ্রীভূত তৈলাক্তকরণ ডিভাইস
লুব্রিকেশন সিস্টেমটি একটি নানজিং বেকিয়ার প্রগ্রেসিভ লুব্রিকেশন ডিভাইস দ্বারা সজ্জিত, যা প্রতিটি চলমান অংশের লুব্রিকেশন স্থানে নিয়মিতভাবে লুব্রিকেটিং তেল পাম্প করে এবং কষ্টসাধ্য হস্তচালিত কাজটি দূর করে।
মেশিন টুলের কার্যকাল উন্নত করুন। √
দুই-মাথা সিএনসি মেশিন
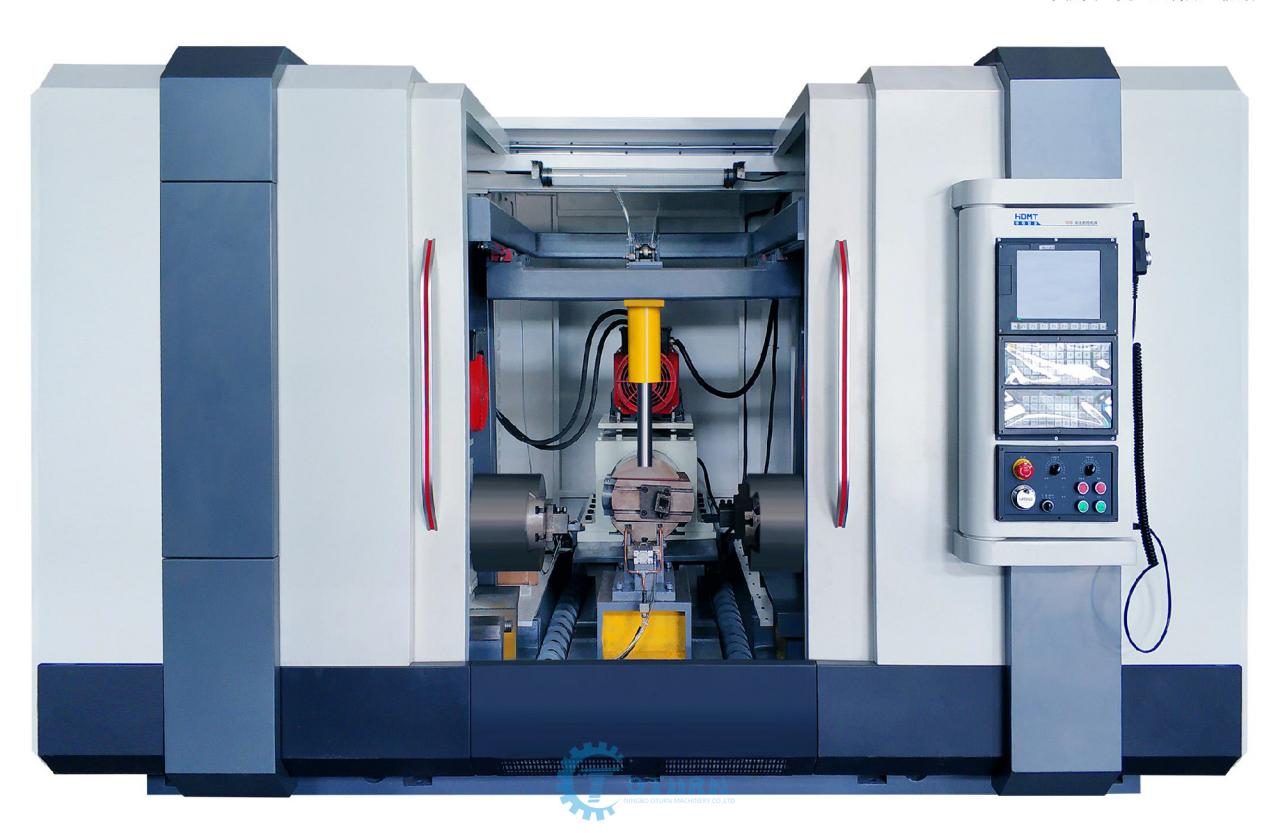
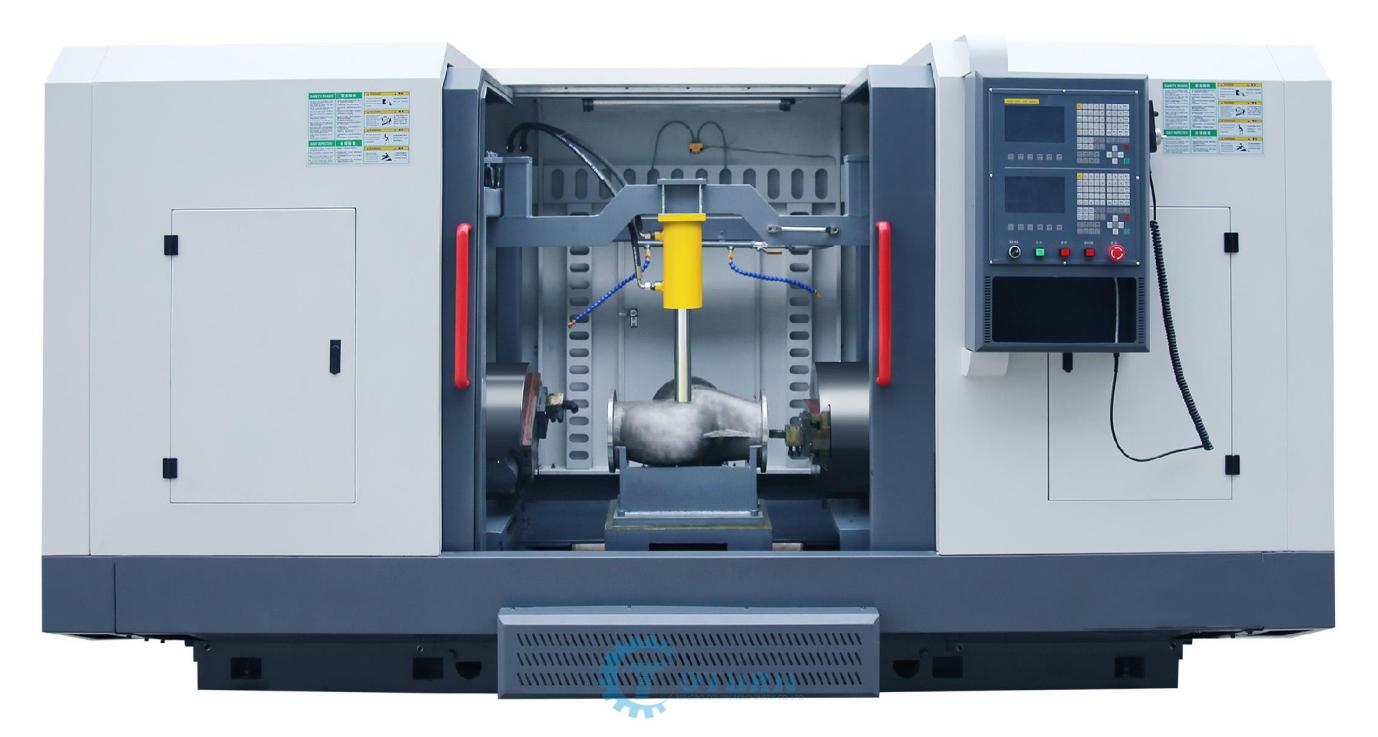
HDCX800 টার্নিং-মিলিং কম্পোজিট মেশিনিং সেন্টার,প্রজাপতি ভালভবিশেষ প্রক্রিয়াকরণ মেশিন টুল প্রধানত বাটারফ্লাই ভালভ এবং জিরোতে ব্যবহৃত হয়।
যন্ত্রাংশ, প্রকৌশল যন্ত্রপাতি এবং অন্যান্য যন্ত্রাংশ প্রক্রিয়াকরণের জন্য, ওয়ার্কপিসের প্রান্ততল, বাইরের বৃত্ত, স্পিগট, ভেতরের ছিদ্র, খাঁজ, থ্রেড, টেপার হোল এবং গোলাকার আকৃতি প্রক্রিয়াজাত করা যেতে পারে।
টার্নিং। এই প্রক্রিয়াকরণ পদ্ধতিটি জিএসকে সিএনসি সিস্টেম দ্বারা নিয়ন্ত্রিত হয়, যা স্বয়ংক্রিয়তা, উচ্চ নির্ভুলতা, বহুবিধ বৈচিত্র্য এবং ব্যাপক উৎপাদন নিশ্চিত করতে পারে।
প্রধান বৈশিষ্ট্য
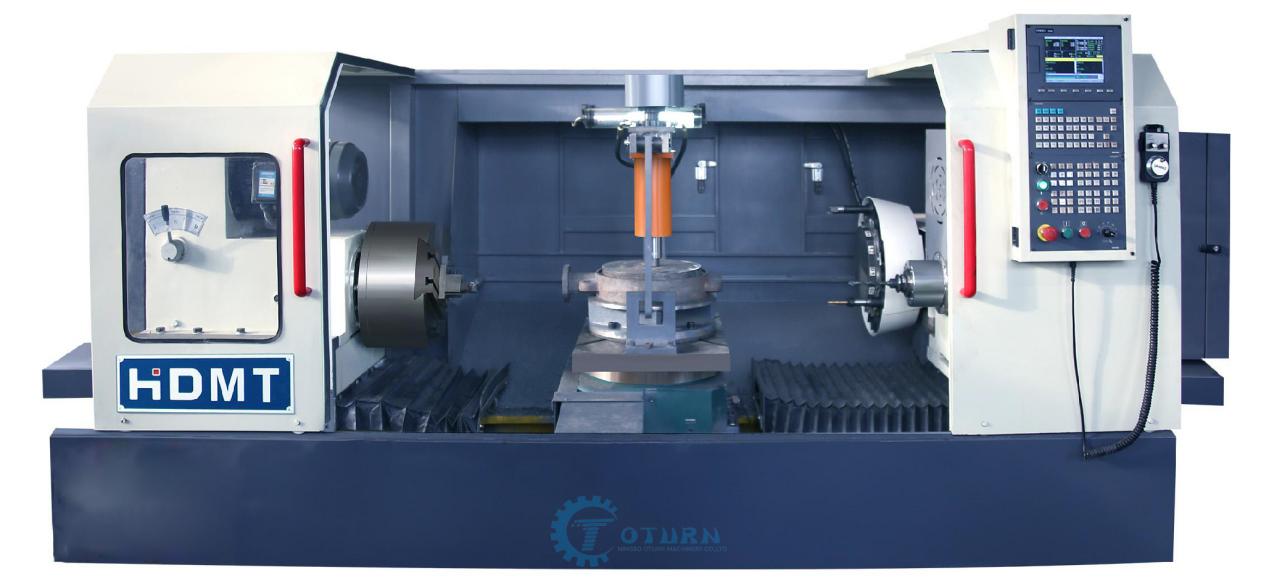
১. HDCX800 স্পেশাল ভালভ মেশিনগুলো সম্পূর্ণরূপে GSK CNC সিস্টেম দ্বারা নিয়ন্ত্রিত হয়, যা ডুয়াল-অ্যাক্সিস লিঙ্কেজের মাধ্যমে বাস্তবায়িত হয়।
টেপার হোল, থ্রেড এবং গোলাকার অংশের প্রক্রিয়াকরণ। এর সিএনসি সিস্টেমটি সামঞ্জস্যপূর্ণ, শক্তিশালী এবং পরিচালনায় সহজ।
২. ফিড স্লাইডের গাইড রেলটি উচ্চ মানের ধূসর ঢালাই লোহা দিয়ে তৈরি, যেটিকে রাফকাস্টিং এবং ফিনিশিংয়ের পর তিনটি টেম্পারিং এজিং প্রক্রিয়ার মধ্য দিয়ে নিয়ে যাওয়া হয়েছে, যাতে এর অবশিষ্ট অভ্যন্তরীণ পীড়ন সম্পূর্ণরূপে দূর করা যায়।
পৃষ্ঠতলটিতে সুপার-অডিও ফ্রিকোয়েন্সি কোয়েনচিং ট্রিটমেন্ট প্রয়োগ করা হয় এবং এর কাঠিন্য HRC55-এ পৌঁছায়। উচ্চ-নির্ভুল রেল গ্রাইন্ডিংয়ের মাধ্যমে মেশিন টুলটির নির্ভুলতা, দৃঢ়তা এবং স্থিতিশীলতা নিশ্চিত করা হয়।
৩. ট্রান্সমিশন যন্ত্রাংশগুলো প্রিসিশন বল স্ক্রু দ্বারা চালিত হয় এবং ফাঁক দূর করার জন্য ইন্টারপোলেশন ব্যবস্থা ব্যবহার করা হয়, যা মেশিন টুলের মসৃণ সঞ্চালন ও প্রক্রিয়াকরণ নিশ্চিত করে।
৪. পাওয়ারহেডটিতে একটি উচ্চ-ক্ষমতাসম্পন্ন মোটরসহ তিন-পর্যায়ের ম্যানুয়াল ট্রান্সমিশন ব্যবস্থা রয়েছে, যা কম গতিতে উচ্চ টর্ক অর্জন করে, ভারী কাটিং লোড সহ্য করতে পারে এবং প্রক্রিয়াকরণের দক্ষতা উন্নত করে।
৫. কর্মদক্ষতা বাড়াতে এবং ব্যক্তিগত শ্রমের পরিমাণ কমাতে টুলিংটিতে হাইড্রোলিক অটোমেটিক ক্ল্যাম্পিং ব্যবস্থা ব্যবহার করা হয়েছে।
৬. HDCX800 বিশেষ ভালভ মেশিন,বাটারফ্লাই ভালভ বিশেষ প্রক্রিয়াকরণ মেশিনটুলটিতে কেন্দ্রীভূত লুব্রিকেশন ব্যবস্থা ব্যবহার করা হয়েছে, যা প্রতিটি চলমান অংশের সম্পূর্ণ লুব্রিকেশন নিশ্চিত করে এবং মেশিন টুলের কার্যকারিতা উন্নত করে।
বিশেষ ভালভ মেশিন কাঠামো
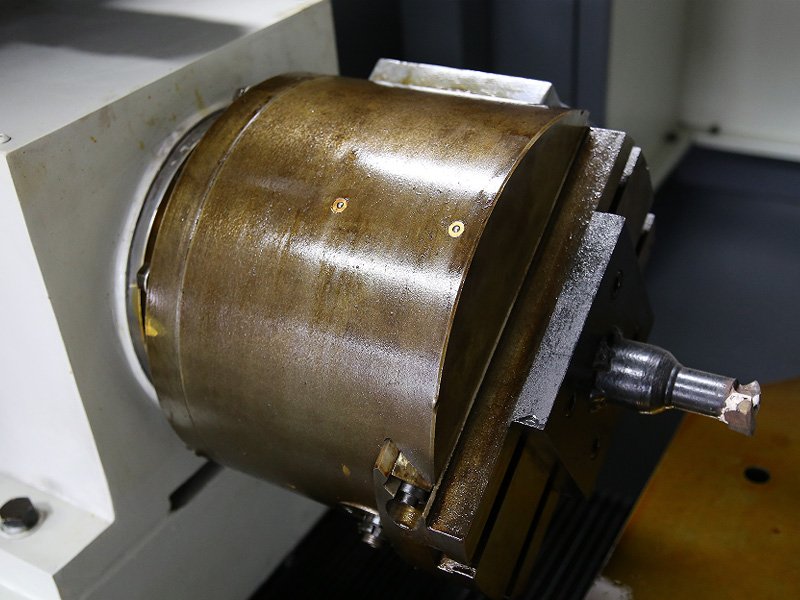
পাওয়ার হেড
পাওয়ার হেডবক্সের বডি উচ্চ-মানের কাস্টিং দিয়ে তৈরি, এবং প্রধান শ্যাফটটি 20GrMnTAi উপাদান দিয়ে তৈরি, যা ফোর্জিং, কোয়েনচিং ও টেম্পারিং, কার্বুরাইজিং ও কোয়েনচিং এবং উচ্চ-নির্ভুল অভ্যন্তরীণ ও বাহ্যিক সিলিন্ড্রিক্যাল গ্রাইন্ডারের মাধ্যমে প্রক্রিয়াজাত করা হয়।
স্পিন্ডলের দৃঢ়তা ও নির্ভুলতা নিশ্চিত করার জন্য বেয়ারিংটিতে NN30 সিরিজের উচ্চ-নির্ভুল দ্বি-সারি নলাকার রোলার বেয়ারিং ব্যবহার করা হয়েছে।
কাজের টেবিল
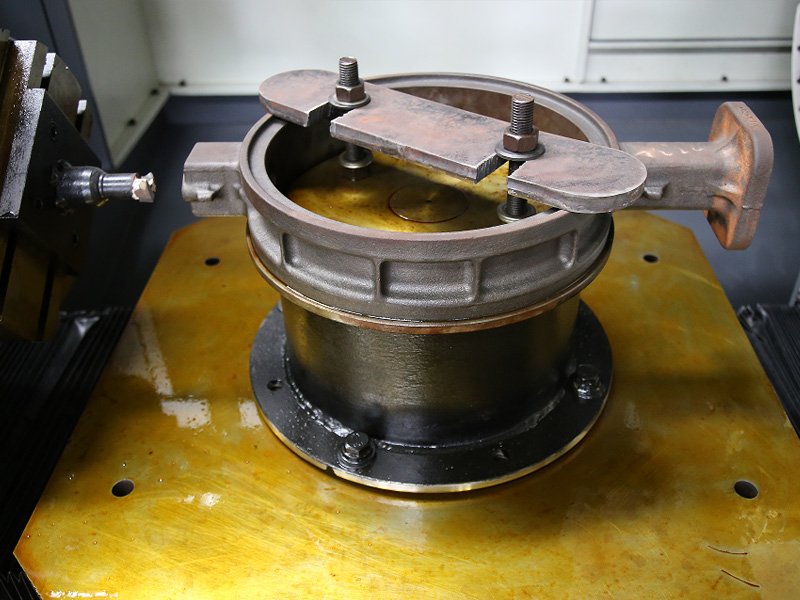
ওয়ার্কটেবিলটি হলো একটি বিশেষ ওয়ার্কবেঞ্চ যা প্রক্রিয়াজাত যন্ত্রাংশ অনুযায়ী বিশেষভাবে ডিজাইন করা হয়েছে। ওয়ার্কপিসের নির্ভরযোগ্য অবস্থান নিশ্চিত করার জন্য পজিশনিং ব্লক এবং পজিশনিং পিনগুলোকে কোয়েন্চ করা হয়।
প্রক্রিয়াকরণের দক্ষতা বাড়াতে এবং ব্যক্তিগত শ্রমের তীব্রতা কমাতে ওয়ার্কপিস ক্ল্যাম্পিং-এর জন্য ম্যানুয়াল ক্ল্যাম্পিং পদ্ধতি ব্যবহার করা হয়। এবং ওয়ার্কটেবিলটি ১৮০ ডিগ্রি ঘোরানো যায়, যার ফলে একবারে ক্ল্যাম্পিং করে সমস্ত প্রক্রিয়া সম্পন্ন করা যায়।
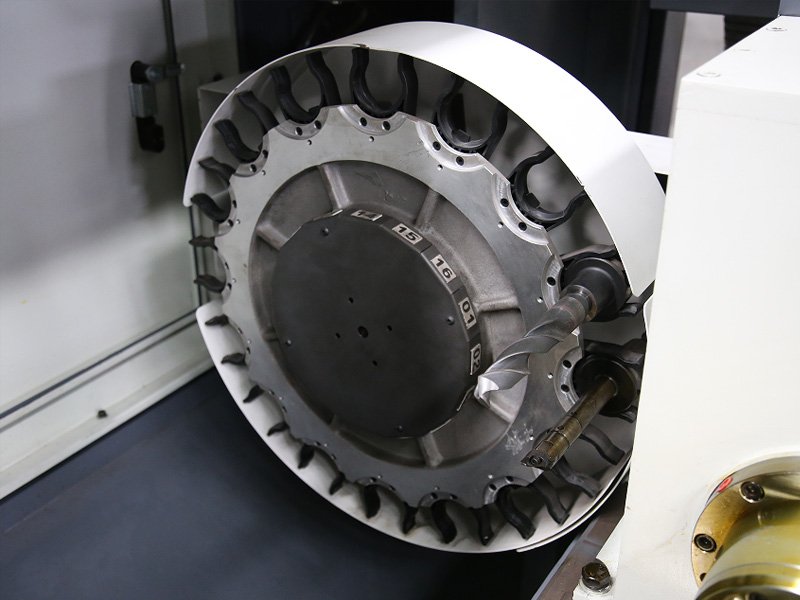
স্বয়ংক্রিয় টুল পরিবর্তন টুল ম্যাগাজিন
সম্পূর্ণ স্বয়ংক্রিয় সিএনসি টুল চেঞ্জার টুল ম্যাগাজিন, যা ১৬, ২০, ২৪ ইত্যাদি টুল ধারণ করতে পারে এবং সিস্টেম দ্বারা স্বয়ংক্রিয়ভাবে নিয়ন্ত্রিত হয়। এর টুল পরিবর্তনের গতি দ্রুত এবং নির্ভুলতা অত্যন্ত সুনির্দিষ্ট।
- পাওয়ার হেড
পাওয়ার হেডটিতে একটি স্বতন্ত্র পেটেন্টকৃত মোটর + স্ক্রু কাঠামো ব্যবহার করা হয়েছে, যার বৈশিষ্ট্য হলো উচ্চ নির্ভুলতা, উচ্চ দৃঢ়তা এবং দীর্ঘ জীবনকাল।
- টুলিং
-
যে যন্ত্রাংশগুলো প্রক্রিয়াজাত করা হবে, সে অনুযায়ী বিশেষভাবে ডিজাইন করা টুলিং ব্যবহার করা হয়। ওয়ার্কপিসের নির্ভরযোগ্য অবস্থান নিশ্চিত করার জন্য পজিশনিং ব্লক এবং পজিশনিং পিনগুলোকে কোয়েন্চ করা হয়। ওয়ার্কপিসটি হাইড্রোলিক ক্ল্যাম্পিং দ্বারা আটকানো হয়, যা প্রক্রিয়াকরণের দক্ষতা বাড়ায় এবং কর্মীদের শ্রমের তীব্রতা কমায়।
- বৈদ্যুতিক ক্যাবিনেট
বৈদ্যুতিক ক্যাবিনেটটি একটি স্বাধীন বদ্ধ ধরনের, যার মধ্যে অন্তর্নির্মিত কন্ট্রোল সিস্টেম, ফ্রিকোয়েন্সি কনভার্টার এবং এয়ারপোর্ট কন্ট্রোল বৈদ্যুতিক উপাদান রয়েছে। এছাড়াও, এটিতে এয়ার-কুলিং ডিভাইস সংযুক্ত করা হয়েছে, যা মেশিন টুলের বৈদ্যুতিক উপাদানগুলোর স্বাভাবিক কার্যকারিতা নিশ্চিত করে এবং সেগুলোতে ধূলিকণা প্রবেশ করতে দেয় না।
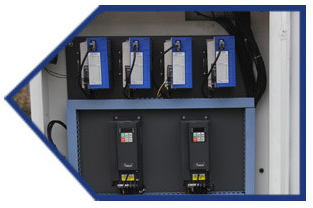
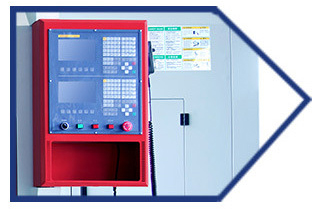
- সিএনসি সিনিয়ন্ত্রণ ব্যবস্থা
এতে মাল্টি-চ্যানেল কন্ট্রোল টেকনোলজি, ফাইভ-অ্যাক্সিস মেশিনিং, উচ্চ-গতি ও উচ্চ-নির্ভুলতা, টার্নিং ও মিলিং, সিনক্রোনাস কন্ট্রোল এবং অন্যান্য উচ্চমানের সিএনসি কন্ট্রোলের মতো ফাংশন রয়েছে।
সরঞ্জাম নির্বাচন:
সিএনসি নিয়ন্ত্রণ
শীতল নিয়ন্ত্রণ
স্বয়ংক্রিয় চিপ পরিবাহক
আংশিক সুরক্ষা/পূর্ণ সুরক্ষা
বিভিন্ন ধরণের ভালভের জন্য বিভিন্ন প্রক্রিয়া অনুসরণ করা হয়। উদাহরণস্বরূপ, প্রক্রিয়াকরণের আগে উৎপাদন কার্যক্রম এবং বিভিন্ন প্রযুক্তিগত প্রস্তুতি গ্রহণ করতে হয়। প্রকৌশলীদের পণ্যের নিজস্ব প্রক্রিয়া নকশা এবং হুয়াডিয়ান ভালভ প্লেনের বিশেষ প্রক্রিয়া সরঞ্জাম উৎপাদন অনুযায়ী প্রাসঙ্গিক প্রস্তুতি নিতে হয়। উৎপাদনের সময় ভালভের খালি অংশগুলো স্যান্ড কাস্টিং, প্রিসিশন কাস্টিং বা অ্যারো ওয়াক্স কাস্টিং পদ্ধতিতে ডিজাইন করা যেতে পারে। ফোর্জিং বা ওয়েল্ডিং প্রক্রিয়ার ক্ষেত্রে, প্রাসঙ্গিক খালি অংশের শর্ত অনুযায়ী ডিজাইন করা প্রয়োজন।
দ্যভালভ প্রক্রিয়াকরণ পদ্ধতিজটিল, এবং পণ্যটির সংযোজিত মূল্য কম। সাধারণ-উদ্দেশ্যমূলক বা ব্যবহারের সুবিধাগুলো হলো...সিএনসি মেশিন টুলসপ্রতিফলিত হতে পারে না। একটি ভালভের সম্পূর্ণ প্রক্রিয়াকরণের জন্য কাঙ্ক্ষিত ফলাফল পেতে একাধিক মেশিনের সমন্বয়ের প্রয়োজন হয়। প্রতিবার আকার বা প্রকার পরিবর্তন করার সময়, মেশিন টুলটি সামঞ্জস্য করতে হয় এবং তারপর পূর্ববর্তী প্রক্রিয়া থেকে সম্পন্ন কাজটি পরবর্তী প্রক্রিয়ার জন্য উপযুক্ত মেশিন টুলে স্থানান্তর করতে হয়। এটি কেবল উৎপাদন খরচই বাড়ায় না, বরং প্রচুর সময়ও নষ্ট করে। সাধারণত, যে ওয়ার্কপিসগুলিতে তুলনামূলকভাবে উচ্চ নির্ভুলতার প্রয়োজন হয়, সেগুলিতে একাধিক ক্ল্যাম্পিং পরিবর্তনের কারণে নির্ভুলতার ত্রুটি বেড়ে যায়। তাই এর সুবিধাগুলো হলো...ভালভ প্লেনস্বতঃসিদ্ধ।
উদাহরণস্বরূপ, জন্যগেট ভালভতিন-পার্শ্বযুক্ত ফ্ল্যাঞ্জের টার্নিং একটিমাত্র মেশিনে করা যায়। বর্তমানে, HDMT ভালভের বিশেষ মেশিনটি একই সাথে ভালভের দুই বা তিন পাশের ফ্ল্যাঞ্জ প্রসেস করতে পারে, যা সহজ এবং কার্যকর। অন্যদিকে, প্রচলিত পদ্ধতিতে একবারে ভালভের কেবল একটি ফ্ল্যাঞ্জ প্রসেস করা যায়, যা সময়সাপেক্ষ এবং শ্রম-নিবিড়। একইভাবে, ভালভের তিন বা দুই পাশের ফ্ল্যাঞ্জ ড্রিলিংও একই নীতির উপর ভিত্তি করে করা হয়, যা কেবল কার্যকারিতাই বাড়ায় না, বরং ছিদ্রের পজিশন টলারেন্সও কমিয়ে আনে।
এর কার্যক্রমভালভ বিশেষ মেশিনএটিও খুব সহজ, সমস্ত মডেলে স্বয়ংক্রিয় ডিজাইন বাস্তবায়ন করা হয়েছে, শুধুমাত্র প্যারামিটারগুলো ইনপুট করতে হয়। এটি ম্যানুয়াল অপারেশন ব্যাপকভাবে কমিয়ে দেয়, শ্রম খরচ হ্রাস করে এবং সময় ও শ্রম সাশ্রয় করে। উৎপাদন প্রক্রিয়া চলাকালীন যদি ওভারলোড বা অন্য কোনো সমস্যা দেখা দেয়, তাহলে মেশিনটি অবিলম্বে অ্যালার্ম দেবে বা স্বয়ংক্রিয়ভাবে বন্ধ হয়ে যাবে, যাতে মেশিনের ক্ষতি সর্বাধিক পরিমাণে এড়ানো যায়।
ভালভ প্লেনের কাজ শেষ হয়ে গেলে, অপারেটরের উচিত সংশ্লিষ্ট বিদ্যুৎ সরবরাহ বন্ধ করে দেওয়া, ভালোভাবে পরিষ্কার করা এবং ভালভ প্লেনটি মেরামত ও রক্ষণাবেক্ষণের জন্য পেশাদার লুব্রিকেন্ট ব্যবহার করা। বিশেষ ভালভ মেশিন চালানোর সময় অনেক বিষয়ে মনোযোগ দিতে হয়। বিশেষ ভালভ মেশিন চালানোর সময় টুল অ্যাডজাস্টমেন্ট, পরিদর্শন এবং অপসারণের মতো কাজ করা যায় না। বিশেষ ভালভ মেশিন চালানোর পুরো প্রক্রিয়া জুড়ে, সংশ্লিষ্ট কর্মী এবং অপারেটরদের অবশ্যই তাদের কাজ ছেড়ে যাওয়া উচিত নয় এবং অবশ্যই ভালোভাবে সংশ্লিষ্ট তত্ত্বাবধান করতে হবে। ওয়ার্কপিস, ফিক্সচার এবং ছুরির মতো সরঞ্জামগুলি অবশ্যই শক্তভাবে আটকানো থাকতে হবে, অন্যথায় ওয়ার্কপিসের চলাচলে কিছু সমস্যা দেখা দেবে। ত্রুটিপূর্ণ পরিচালনার কারণে অপ্রয়োজনীয় আঘাত হতে পারে। যদি ছুরি ভেঙে যায় বা নষ্ট হয়ে যায়, তবে সময়মতো তা প্রতিস্থাপন করতে হবে। স্বাভাবিক অপারেশনের সময়, আমরা সরাসরি হাত দিয়ে ওয়ার্কপিসের পৃষ্ঠ স্পর্শ করতে পারি না, বা সরাসরি হাত দিয়ে কাটার মতো বিপজ্জনক বস্তু সরাতে পারি না। এতে কেবল আমাদের হাতেই আঘাত লাগবে না, বরং লোহার গুঁড়ো ছিটকে চোখেও লাগতে পারে।বিশেষ ভালভ প্লেনআপনার উচিত নির্দিষ্ট ওভারঅল ও ওয়ার্ক ক্যাপ পরা এবং চুল অবশ্যই ক্যাপের ভেতরে গুঁজে রাখা। বড় আকারের ওয়ার্কপিস লোড ও আনলোড করার সময় লিফটিং ইকুইপমেন্ট ব্যবহার করার চেষ্টা করুন, যাতে পুরো কাজটি আরও পেশাদারিত্বের সাথে সম্পন্ন করা যায় এবং নিরাপত্তা ব্যবস্থাও উন্নত হয়।
পোস্ট করার সময়: ২২-সেপ্টেম্বর-২০২১